
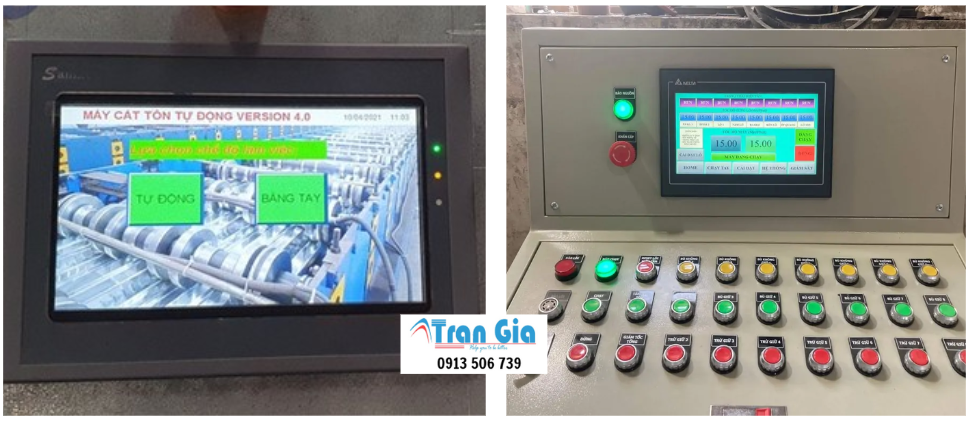
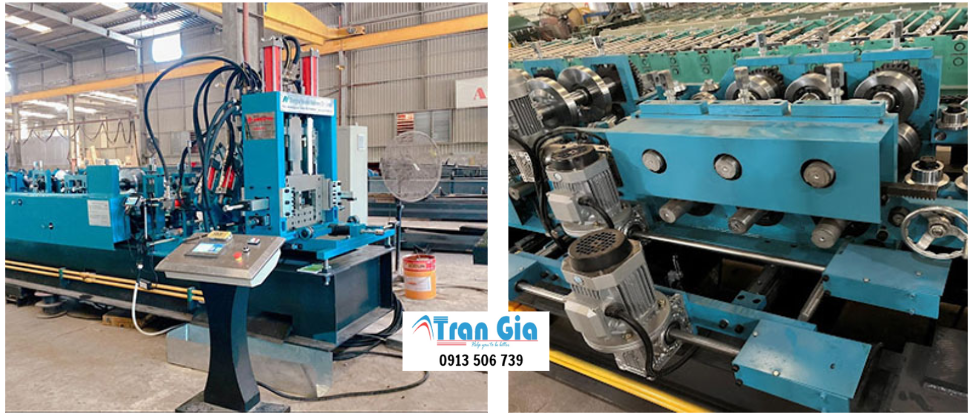
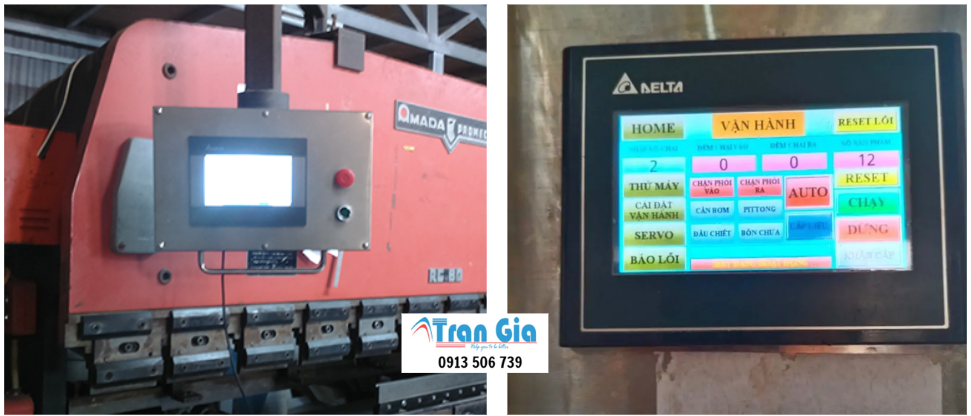
Sửa HMI máy cán tôn không nhận encoder tại Trần Gia Automation là giải pháp phần cứng chuyên sâu giúp khắc phục triệt để tình trạng màn hình đứng số mét, cắt sai chiều dài hoặc mất kết nối xung.
Chúng tôi luôn tiến hành kiểm tra chính xác nguyên nhân bo mạch và hỗ trợ xử lý lấy liền trong 2 - 3 giờ cho các nhà máy, xưởng cán tôn trên toàn quốc.

Tại sao HMI máy cán tôn không nhận tín hiệu encoder?
Lỗi màn hình HMI máy cán tôn không nhận tín hiệu encoder xuất phát từ sự gián đoạn trong chuỗi thu nhận - giải mã xung từ rulo cán về vi xử lý. Tình trạng này khiến hệ thống không thể tính toán chiều dài thực tế của tôn, dẫn đến dừng chuyền cán hoặc kích hoạt dao cắt sai vị trí hoàn toàn.
Màn hình hiển thị số mét bằng 0 khi máy cán đang chạy
Hiện tượng số mét bằng 0 xảy ra do mạch đếm xung tốc độ cao trên màn hình HMI hoặc PLC không nhận được bất kỳ tín hiệu điện áp nào từ encoder.
- Dấu hiệu nhận biết: Tôn liên tục trượt qua các rulo cán nhưng giá trị mét thực tế (Actual Length) trên màn hình không tăng, hệ thống không ra lệnh dừng phanh hoặc kích van dao cắt thủy lực.
- Nguyên nhân cốt lõi: Đứt ngầm dây cấp nguồn 24VDC/5VDC cho encoder, hỏng các mắt thu quang bên trong encoder, hoặc chết kênh đếm xung tốc độ cao (High-Speed Counter) trên bo mạch điều khiển.
- Thao tác tại phòng kỹ thuật: Kiểm tra chính xác nguồn cấp tải thực tế, kiểm tra dạng sóng xung ngõ vào bằng thiết bị đo xung và thay thế IC đệm xử lý tín hiệu bị đánh thủng.

Chiều dài tôn hiển thị trên HMI nhảy loạn và sai lệch liên tục
Số mét hiển thị chập chờn hoặc nhảy vọt là biểu hiện điển hình của việc xung vuông bị biến dạng hoặc suy hao nghiêm trọng do can nhiễu điện từ trường công nghiệp.
- Dấu hiệu nhận biết: Kích thước tấm tôn thực tế cắt ra ngắn hoặc dài hơn vài milimét đến vài centimét so với cài đặt, giá trị chiều dài trên giao diện HMI tăng giảm bất thường khi biến tần tăng tốc.
- Nguyên nhân cốt lõi: Nhiễu sóng hài cao tần từ biến tần động cơ cán phát xạ vào đường dây tín hiệu pha A/B, hỏng tụ lọc nhiễu ngõ vào trên bo HMI, hoặc trượt khớp nối cơ khí giữa trục encoder và rulo đo tôn.
- Thao tác tại phòng kỹ thuật: Lắp đặt bộ lọc triệt tiêu nhiễu cao tần, thay thế linh kiện thụ động dập xung trên bo mạch và kiểm tra chính xác độ ổn định xung tại ngõ vào vi điều khiển.

Màn hình HMI báo lỗi mất kết nối truyền thông với PLC
Cảnh báo ngắt kết nối xuất hiện khi tín hiệu xung được encoder gửi vào PLC nhưng dữ liệu đếm chiều dài không thể truyền lên màn hình giám sát HMI.
- Dấu hiệu nhận biết: Màn hình HMI hiển thị thông báo lỗi "Communication Error", "PLC No Response", hoặc nhấp nháy đèn cảnh báo mất liên lạc giữa hai thiết bị.
- Nguyên nhân cốt lõi: Chết IC truyền thông RS485/RS422 (MAX485, ADM3485) trên bo mạch HMI do sốc áp sét lan truyền, đứt ngầm cáp truyền thông, hoặc nứt chân cổng COM do máy cán tôn rung chấn liên tục trong quá trình dập mép tôn.
- Thao tác tại phòng kỹ thuật: Bóc tách bo mạch kiểm tra tầng giao tiếp, thay thế IC thu phát vi sai chính hãng và gia cố đổ keo giảm chấn cho toàn bộ chân giắc kết nối công nghiệp.

Bảng tra cứu mã lỗi và hiện tượng encoder trên HMI máy cán tôn
Các dòng máy cán tôn sử dụng nhiều thương hiệu màn hình HMI khác nhau như Delta, Mitsubishi, Weintek hay Samkoon với các biểu hiện lỗi đặc thù. Bảng dưới đây tổng hợp các hiện tượng và giải pháp phần cứng tiêu chuẩn được áp dụng tại phòng kỹ thuật.
| Mã lỗi & Dấu hiệu nhận biết | Nguyên nhân cốt lõi | Thao tác tại phòng kỹ thuật |
|
Length Count = 0
Trục cán quay liên tục nhưng chiều dài trên HMI đứng yên |
Đứt dây nguồn 24V hoặc hỏng mắt phát quang encoder | Thay cáp tín hiệu bọc kim, thay đĩa quang hoặc thay mới encoder |
|
Comm Error 0x01
HMI nhấp nháy cảnh báo mất kết nối điều khiển |
Hỏng IC truyền thông RS485 (MAX485/ADM3485) | Thay mới IC giao tiếp chính hãng, kiểm tra mạch cách ly quang |
|
Counter Overflow
Giá trị đếm mét nhảy số ngẫu nhiên cực lớn |
Xung dội từ công tắc tơ hoặc biến tần gây sai lệch thanh ghi | Bổ sung điện trở kéo xả, thay tụ dập nhiễu trên bo mạch |
|
Pulse Phase Error
Máy dừng khẩn cấp, báo lệch pha A/B tín hiệu xung |
Đứt một trong hai pha xung A hoặc B từ encoder về HMI/PLC | Kiểm tra dạng sóng trên máy hiện sóng Tektronix, xử lý tầng đệm tín hiệu |
Quy trình kiểm tra thực tế HMI máy cán tôn bằng thiết bị chuyên dụng
Quy trình kiểm tra thực tế tại phòng kỹ thuật Trần Gia Automation được thực hiện nghiêm ngặt trên bàn thử chuyên dụng nhằm phát hiện chính xác lỗi phần cứng trong thời gian ngắn nhất.
- Bước 1: Tiếp nhận và kiểm tra ngoại quan: Tiếp nhận màn hình HMI, kiểm tra trực quan các vết nứt chân hàn cổng truyền thông, dấu vết chập cháy bo mạch nguồn và rò rỉ điện áp tiếp địa.
- Bước 2: Kiểm tra dạng sóng xung bằng máy hiện sóng Tektronix (USA): Đọc trực tiếp biên dạng sóng vuông và góc lệch pha 90 độ của hai kênh A/B phát ra từ encoder để xác định độ suy hao tín hiệu.
- Bước 3: Kiểm tra thông mạch và rò rỉ bằng đồng hồ Fluke (USA): Kiểm tra chính xác trở kháng tiếp xúc của cáp kết nối, điện áp sụt trên tải và mức độ rò điện gây nhiễu cho bo mạch HMI.
- Bước 4: Chẩn đoán linh kiện vi mạch bo HMI: Bóc tách bo mạch chính, kiểm tra chức năng tầng cách ly quang Optocoupler, IC đệm schmitt trigger và IC giải mã truyền thông vi sai.
- Bước 5: Chạy mô phỏng tải đếm xung Online: Kết nối HMI với bộ phát xung chuẩn và mô phỏng chu trình cắt tôn tự động ở dải tốc độ cao để bảo đảm thiết bị hoạt động ổn định trước khi bàn giao.

Case study thực tế: Sửa HMI Delta DOP-B07S411 máy cán tôn sóng ngói mất tín hiệu xung
Phòng kỹ thuật Trần Gia Automation vừa hoàn thành xử lý sự cố cho xưởng cán tôn tại Long An gặp tình trạng màn hình HMI không ghi nhận chiều dài cuộn tôn.
- Thiết bị tiếp nhận: Màn hình cảm ứng HMI Delta DOP-B07S411 kết nối bộ điều khiển lập trình PLC Delta DVP-14SS2 và encoder Autonics 1024 xung.
- Hiện tượng ghi nhận: Động cơ cán tôn kéo cuộn bình thường nhưng thông số chiều dài trên màn hình HMI luôn hiển thị 0.00m, khiến xi lanh cắt tôn không thể tự động tác động.
- Thiết bị kiểm tra đã dùng: Máy hiện sóng số Tektronix TBS1052B và đồng hồ vạn năng điện tử Fluke 87V.
- Kết quả kiểm tra thực tế: Xung vuông 2 pha A/B tại ngõ ra của encoder vẫn đủ biên độ 24V chuẩn, nhưng điện áp tín hiệu sau khi đi qua cổng ngõ vào của bo mạch đệm trên HMI bị sụt về 0V.
- Phương án xử lý: Phát hiện nổ hỏng cụm vi mạch cách ly quang Optocoupler dán mã hiệu TLP281 do hiện tượng tăng áp đột ngột từ lưới điện nhà xưởng. Kỹ sư phòng kỹ thuật đã thay thế cụm linh kiện cách ly mới 100% chính hãng, làm sạch mạch in và phủ keo bảo vệ chống bụi sắt công nghiệp, hoàn thiện và bàn giao chạy thử đạt yêu cầu chỉ sau 2 giờ tiếp nhận.

Trần Gia Automation - đơn vị sửa HMI máy cán uy tín
Trần Gia Automation là đơn vị tiên phong trong lĩnh vực sửa chữa phần cứng thiết bị tự động hóa với nền tảng kỹ thuật chuyên sâu và kho linh kiện sẵn sàng thay thế ngay.
- Đội ngũ kỹ sư đông, giàu kinh nghiệm trong lĩnh vực tự động hóa.
- Tư vấn 24/7 thông qua số HOTLINE: 0913 506 739.
- Địa chỉ: 703/13 Đường Lê Trọng Tấn, Phường Bình Hưng Hòa, Q. Bình Tân, TP. Hồ Chí Minh (Góc Phạm Đăng Giảng & Lê Trọng Tấn).
- TRAN GIA chính là nhà nhập khẩu trực tiếp linh kiện, phụ kiện chính hãng uy tín 100%.
- Kho linh kiện lớn, đối với những linh kiện tiêu chuẩn – chính hãng luôn luôn có sẵn để phục vụ quý khách.
- Bảo hành sửa chữa trong vòng 3 tháng.
- Các khu vực chúng tôi cung cấp dịch vụ sửa chữa HMI máy cán toàn quốc: Thành phố Hồ Chí Minh, Long An, Bình Dương, Bình Phước, Bà Rịa-Vũng Tàu, Tây Ninh, Tiền Giang, Tp. Cần Thơ, Sóc Trăng, Bến Tre, An Giang, Đồng Tháp, Kiên Giang, Vĩnh Long, Trà Vinh,…
- Dịch vụ chuyên sửa chữa HMI máy cán tận nơi tại Tp Hồ Chí Minh: Tân Phú, Tân Bình, Gò Vấp, Quận 1, Quận 3, Thủ Đức, Quận 5, Quận 6, Bình Tân, Phú Nhuận, chợ Nhật Tảo, chợ Dân Sinh, KCN Thuận Đạo, KCN Tân Bình, KCN Vĩnh Lộc, KCN Lê Minh Xuân, KCN Mỹ Phước 1, KCN Mỹ Phước 2, KCN Mỹ Phước 3, KCN Sóng Thần, KCN Linh Trung, KCN Hiệp Phước, KCX Tân Thuận, KCN Tân Tạo, KCN Tân Phú Trung, KCN Tây Bắc Củ Chi, KCN Đông Nam, KCN Tân Phú Trung,…

Các dịch vụ sửa chữa tự động hóa tại phòng kỹ thuật Trần Gia Automation
Phòng kỹ thuật Trần Gia Automation cung cấp giải pháp sửa chữa phần cứng chuyên sâu cho toàn bộ thiết bị điều khiển và truyền động tự động hóa trong nhà máy. Chúng tôi luôn tiến hành kiểm tra chính xác tình trạng thực tế trước khi đề xuất phương án xử lý lấy liền trong 2 - 3 giờ.
- Sửa chữa màn hình HMI công nghiệp: Thay tấm cảm ứng, thay màn hình LCD, sửa bo nguồn, xử lý lỗi mất truyền thông và lỗi treo logo.
- Sửa chữa biến tần (Inverter) đa thương hiệu: Xử lý các lỗi nổ công suất IGBT, chết mạch kích driver, chạm chập nguồn xung và báo lỗi quá dòng/quá áp.
- Sửa chữa AC Servo Drive & Động cơ Servo: Khắc phục lỗi mất pha, lệch góc kích encoder, đứt cuộn dây stator và hư hỏng bo điều khiển.
- Sửa chữa và lập trình bộ điều khiển PLC: Xử lý mất nguồn, hỏng ngõ vào ra I/O tốc độ cao, mất chương trình và lỗi module truyền thông.
- Cải tạo và nâng cấp hệ thống tủ điện tự động hóa: Thiết kế mới, nâng cấp tủ điện điều khiển máy cán tôn, máy đột dập và dây chuyền đóng gói công nghiệp.
Mọi thiết bị tiếp nhận đều được kiểm tra thực tế trước khi báo giá và hỗ trợ giao nhận toàn quốc thông qua hệ thống chành xe, chuyển phát hỏa tốc. Quý khách vui lòng liên hệ Hotline/Zalo phòng kỹ thuật: 0913 506 739 để được kiểm tra thực tế và nhận báo giá chi tiết.

Những câu hỏi thường gặp khi sửa HMI máy cán tôn không nhận encoder (FAQ)
Câu 1: HMI máy cán tôn không nhận tín hiệu encoder có thể sửa chữa lấy liền trong ngày được không?
Có, phòng kỹ thuật Trần Gia Automation có sẵn linh kiện IC cách ly, IC truyền thông và linh kiện dán chính hãng. Chúng tôi luôn tiến hành kiểm tra chính xác lỗi phần cứng và hoàn thiện xử lý lấy ngay trong vòng 2 đến 3 giờ.
Câu 2: Thời gian bảo hành sau khi sửa chữa HMI máy cán tôn tại Trần Gia là bao lâu?
Mọi dịch vụ sửa chữa phần cứng bo mạch HMI máy cán tôn đều được áp dụng chính sách bảo hành uy tín trong 3 tháng. Thiết bị được dán tem niêm phong và lưu thông số kiểm tra kỹ thuật trên hệ thống quản lý.
Câu 3: Doanh nghiệp ở các tỉnh xa ngoài TP.HCM gửi HMI về sửa chữa bằng cách nào?
Quý khách có thể gửi thiết bị qua các chành xe liên tỉnh hoặc dịch vụ chuyển phát nhanh hỏa tốc về văn phòng tiếp nhận tại Bình Tân, TP.HCM. Kỹ sư phòng kỹ thuật sẽ tiếp nhận, kiểm tra thực tế tình trạng và quay video chẩn đoán báo lại khách hàng trước khi tiến hành xử lý.
Câu 4: Chi phí sửa chữa màn hình HMI máy cán tôn được tính như thế nào?
Trần Gia Automation không áp dụng mức giá cố định do chi phí phụ thuộc vào tình trạng hỏng hóc cụ thể của từng bo mạch và linh kiện. Quý khách vui lòng liên hệ Hotline/Zalo phòng kỹ thuật: 0913 506 739 để được kiểm tra thực tế và nhận báo giá chi tiết.
Câu 5: Làm sao để hạn chế tình trạng HMI máy cán tôn bị mất tín hiệu encoder trong quá trình sản xuất?
Nhà xưởng nên sử dụng cáp tín hiệu xoắn đôi có lớp lưới chống nhiễu bọc kim riêng biệt và nối đất chắc chắn cho toàn bộ dàn máy cán. Định kỳ kiểm tra độ rơ của khớp nối cơ khí và vệ sinh bo mạch HMI tránh bám bụi phoi sắt gây chạm chập đường mạch.
Câu 6: Trần Gia Automation có nhận kiểm tra và sửa chữa toàn bộ tủ điện máy cán tôn không?
Phòng kỹ thuật Trần Gia Automation cung cấp dịch vụ trọn gói xử lý biến tần, PLC, servo và đồng bộ hóa lại chương trình điều khiển cho máy cán tôn. Chúng tôi hỗ trợ nâng cấp, thay mới thiết bị và hỗ trợ kỹ thuật tận nơi trên toàn quốc nhằm khôi phục hoạt động cho nhà máy nhanh nhất.
Một số hình ảnh , video hướng dẫn sửa chữa tại Trần Gia Automattion