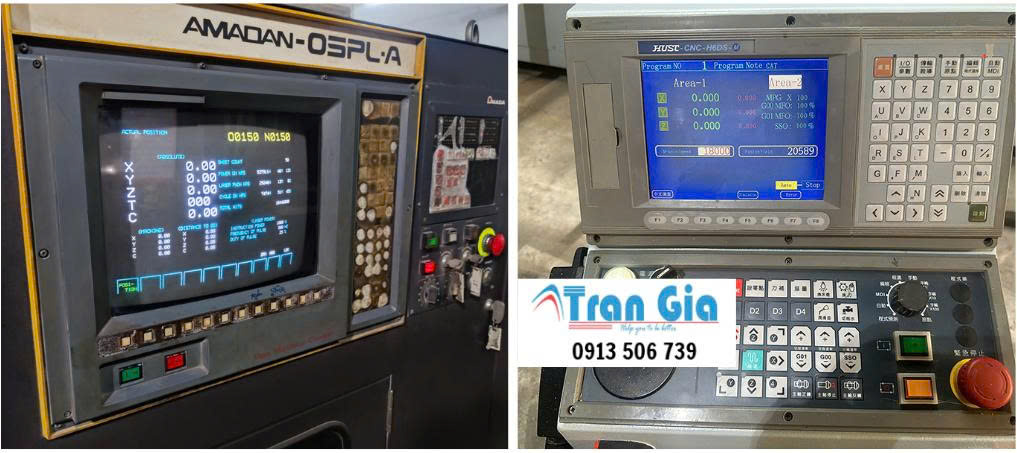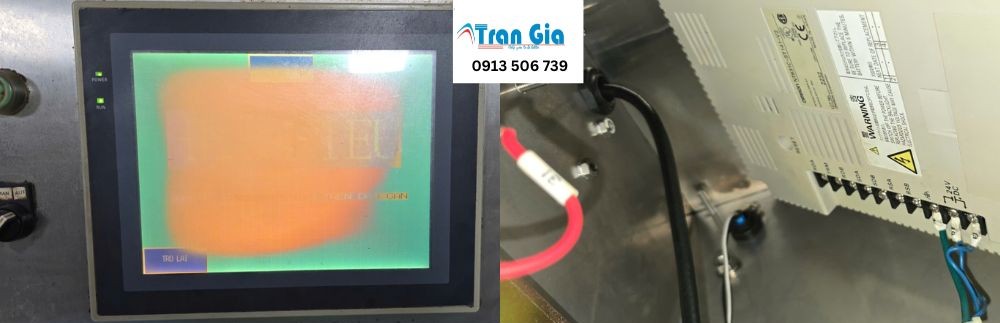

Sửa HMI máy tiện CNC không nhận tín hiệu MPG là công việc đòi hỏi phải phân tích cả phần giao diện lẫn hệ thống điều khiển phía sau máy. Khi người vận hành xoay tay quay MPG nhưng trục X, Z không phản hồi, tọa độ không thay đổi hoặc chức năng Handwheel trên HMI không hoạt động, nguyên nhân có thể nằm ở nhiều vị trí khác nhau. Trần Gia Automation tiếp cận dạng lỗi này theo hướng truy tìm đường đi của tín hiệu để hạn chế việc thay thế linh kiện không cần thiết.
Trên máy tiện CNC, MPG không đơn thuần là một thiết bị xoay để điều khiển trục. Tín hiệu tạo ra từ tay quay phải được hệ thống tiếp nhận, xử lý và đưa vào logic điều khiển chuyển động. Vì vậy, trước khi kết luận HMI hư hỏng, cần xác định chính xác tín hiệu đang mất ở đâu - HOTLINE: 0913 506 739

Dấu hiệu nhận biết lỗi MPG trên máy tiện CNC
Trong quá trình vận hành, lỗi MPG có thể xuất hiện dưới nhiều dạng khác nhau. Có trường hợp tay quay hoàn toàn không có tác dụng, nhưng cũng có trường hợp máy vẫn nhận tín hiệu không ổn định.
Một số biểu hiện kỹ thuật thường gặp:
-
Xoay MPG nhưng trục X không dịch chuyển.
-
Chọn trục Z nhưng tay quay không tạo chuyển động.
-
Tọa độ trên giao diện không thay đổi khi xoay MPG.
-
HMI không chuyển được chế độ Handwheel.
-
Các phím chức năng trên HMI vẫn hoạt động nhưng MPG không phản hồi.
-
MPG chỉ hoạt động ở một mức bước xung.
-
Tay quay hoạt động lúc được lúc không.
-
Xoay theo một chiều có phản hồi nhưng chiều ngược lại không chính xác.
-
Sau khi khởi động lại máy, chức năng MPG biến mất.
-
HMI vẫn hiển thị hình ảnh bình thường nhưng không điều khiển được bằng tay quay.
Một điểm cần chú ý là “HMI không nhận MPG” không đồng nghĩa với việc HMI chắc chắn bị hỏng. HMI có thể chỉ đóng vai trò hiển thị trạng thái hoặc gửi lựa chọn trục, trong khi quá trình xử lý xung lại nằm ở PLC, CNC hoặc module chuyên dụng.
Do đó, biểu hiện bên ngoài chỉ là bước đầu để khoanh vùng.
Đường truyền tín hiệu MPG gồm những bộ phận nào?
Để xác định lỗi, kỹ thuật viên cần hình dung được tín hiệu MPG đi qua những tầng nào trên máy.
Thông thường, tay quay MPG tạo ra tín hiệu điện khi người vận hành xoay núm. Tín hiệu này được truyền qua dây dẫn và đầu nối đến mạch tiếp nhận. Tùy thiết kế máy, tín hiệu có thể được đưa vào PLC, bộ điều khiển CNC hoặc module xử lý xung.
Sau khi được xử lý, hệ thống mới xác định:
-
Người vận hành đang xoay theo hướng nào.
-
Tín hiệu thuộc trục X hay Z.
-
Mức bước xung đang sử dụng.
-
Điều kiện máy có cho phép dịch chuyển hay không.
-
Giá trị cần truyền đến hệ thống servo.
-
Thông tin nào cần hiển thị trên HMI.
Điều này giải thích tại sao cùng một hiện tượng “xoay MPG không chạy” nhưng nguyên nhân thực tế có thể hoàn toàn khác nhau.
Ví dụ, nếu MPG phát xung bình thường nhưng PLC không nhận được tín hiệu, việc sửa HMI sẽ không giải quyết được vấn đề.
Ngược lại, nếu CNC đã nhận đúng xung và trục có thể điều khiển nhưng giao diện HMI không hiển thị trạng thái, lúc đó mới cần tập trung sâu hơn vào HMI.

Các vị trí dễ phát sinh lỗi khi MPG mất tín hiệu
Tay quay MPG
MPG hoạt động liên tục trong quá trình setup máy nên có thể bị hao mòn theo thời gian. Linh kiện tạo xung bên trong bị suy giảm có thể khiến tín hiệu không còn ổn định.
Một trường hợp khá đặc trưng là MPG vẫn có phản hồi nhưng số xung không đều. Khi đó trục có thể dịch chuyển không đúng với thao tác của người vận hành.
Đầu nối và dây dẫn
Dây tín hiệu đi trong tủ điện hoặc khu vực vận hành có thể chịu rung, kéo căng, dầu và nhiệt độ trong thời gian dài.
Đầu nối bị oxy hóa hoặc chân tiếp xúc lỏng cũng có thể gây lỗi chập chờn. Đây là nguyên nhân dễ bị bỏ qua vì khi kiểm tra bằng mắt, dây vẫn có vẻ hoàn toàn bình thường.
Module nhận tín hiệu
Nếu hệ thống sử dụng module I/O hoặc bộ xử lý xung riêng, cần xác định module đó có thực sự nhận tín hiệu từ MPG hay không.
Trường hợp module không nhận tín hiệu, HMI sẽ không có dữ liệu chính xác để hiển thị dù bản thân màn hình vẫn sáng và cảm ứng tốt.
PLC/CNC
Logic điều khiển có thể chặn chức năng MPG khi một điều kiện nào đó chưa được đáp ứng.
Ví dụ, máy đang ở sai chế độ vận hành, chưa Servo ON, chưa chọn trục, đang có cảnh báo hoặc một tín hiệu interlock chưa thỏa mãn.
HMI
HMI trở thành đối tượng cần kiểm tra khi các thiết bị phía trước đã xác nhận hoạt động bình thường nhưng giao diện vẫn không phản hồi.
Các vấn đề có thể liên quan đến giao tiếp, chương trình, bộ nhớ, mainboard hoặc phần cảm ứng tùy triệu chứng.
Kiểm tra lỗi theo từng biểu hiện thực tế
Không nên áp dụng một cách kiểm tra giống nhau cho tất cả máy tiện CNC. Việc phân tích nên bắt đầu từ biểu hiện cụ thể.
HMI hoạt động nhưng MPG hoàn toàn không có phản hồi
Nếu toàn bộ nút cảm ứng và các chức năng khác trên HMI vẫn hoạt động, nên ưu tiên kiểm tra MPG, nguồn, dây dẫn và tín hiệu đầu vào.
Đây thường chưa phải dấu hiệu đủ để kết luận màn hình hỏng.
Chỉ một trục không hoạt động
Nếu X hoạt động nhưng Z không hoạt động, hoặc ngược lại, cần so sánh đường tín hiệu của hai trục.
Có thể một kênh lựa chọn trục, một điều kiện logic hoặc cấu hình riêng của trục đang có vấn đề.
MPG hoạt động nhưng trục không chạy
Trong trường hợp HMI đã hiển thị phản hồi, tín hiệu MPG được hệ thống nhận nhưng servo không di chuyển, hướng kiểm tra cần chuyển sang CNC, PLC, servo và các điều kiện cho phép chuyển động.
Không nên tiếp tục thay HMI trong tình huống này.
HMI không hiển thị giá trị MPG
Nếu tín hiệu đã được bộ điều khiển xử lý nhưng giao diện không cập nhật, cần kiểm tra biến truyền thông, vùng dữ liệu, chương trình HMI và kết nối giữa HMI với hệ thống điều khiển.
MPG hoạt động chập chờn
Lỗi chập chờn thường cần chú ý đến đầu nối, dây dẫn, nhiễu điện hoặc chính thiết bị MPG.
Việc lắc dây, tác động vào connector hoặc thay đổi vị trí tay quay làm lỗi xuất hiện hoặc biến mất là thông tin rất hữu ích để khoanh vùng.

Hướng xử lý phù hợp với từng nhóm nguyên nhân
Sau khi xác định được vị trí lỗi, kỹ thuật viên mới lựa chọn phương án sửa chữa.
| Nhóm lỗi | Biểu hiện thường gặp | Hướng xử lý |
|---|---|---|
| MPG | Không có xung, xung không ổn định | Kiểm tra và sửa/thay MPG |
| Dây tín hiệu | Lúc nhận lúc mất | Kiểm tra dây, chân kết nối |
| Nguồn cấp | MPG hoạt động bất thường | Kiểm tra nguồn tại thiết bị |
| I/O | Có tín hiệu nhưng hệ thống không nhận | Kiểm tra ngõ vào và module |
| PLC/CNC | Có tín hiệu nhưng không điều khiển | Kiểm tra logic, tham số, interlock |
| HMI | Dữ liệu có nhưng giao diện không phản hồi | Kiểm tra phần cứng và chương trình HMI |
Bảng trên chỉ mang tính định hướng. Cấu trúc thực tế của từng máy có thể khác nhau nên việc xác định lỗi vẫn phải dựa vào sơ đồ điện, model thiết bị và cách lập trình.
Đặc biệt, không nên thay HMI chỉ vì người vận hành báo rằng “màn hình không nhận MPG”.
Kiểm tra HMI khi hệ thống điều khiển đã nhận tín hiệu
Nếu đã xác nhận tín hiệu MPG đi vào hệ thống điều khiển bình thường, nhưng giao diện vẫn không phản hồi, lúc này việc kiểm tra HMI trở nên cần thiết.
Kỹ thuật viên có thể tập trung vào các nội dung như:
Kết nối truyền thông: kiểm tra đường truyền giữa HMI và PLC/CNC. Nếu dữ liệu không được trao đổi đúng, giao diện có thể hiển thị trạng thái sai.
Chương trình HMI: kiểm tra các biến, địa chỉ dữ liệu và đối tượng điều khiển liên quan đến MPG.
Bộ nhớ: với những HMI đã sử dụng lâu năm, dữ liệu chương trình hoặc bộ nhớ có thể phát sinh vấn đề.
Nguồn và mainboard: nếu HMI có hiện tượng treo, mất chức năng hoặc hoạt động không ổn định, phần cứng bên trong cũng cần được đánh giá.
Cảm ứng: trong trường hợp người vận hành không thể chọn trục, chọn mức xung hoặc chuyển sang Handwheel, phần touch cần được kiểm tra riêng.
Như vậy, sửa HMI không chỉ là sửa phần LCD hay cảm ứng. Đối với máy CNC, việc khôi phục đúng chức năng giao tiếp và điều khiển mới là mục tiêu quan trọng.
Quy trình xử lý lỗi MPG nên thực hiện như thế nào?
Một quy trình hợp lý giúp kỹ thuật viên tránh mất thời gian tháo màn hình trong khi lỗi lại nằm ở phần khác.
Trước tiên, ghi nhận tình trạng máy khi lỗi xuất hiện. Cần xác định lỗi xảy ra ở cả X và Z hay chỉ một trục, xuất hiện liên tục hay không ổn định.
Sau đó kiểm tra chế độ vận hành và các điều kiện an toàn. Nếu máy đang ở chế độ không cho phép Handwheel, MPG sẽ không tạo chuyển động dù tín hiệu vẫn có thể tồn tại.
Tiếp theo là kiểm tra nguồn cấp và đường dây. Đây là bước tương đối cơ bản nhưng rất quan trọng vì nhiều lỗi thực tế xuất phát từ tiếp xúc kém.
Sau khi kiểm tra phần điện, tiến hành xác nhận tín hiệu MPG tại các điểm phù hợp trên hệ thống.
Nếu tín hiệu không xuất hiện ngay từ MPG, tập trung vào tay quay và nguồn.
Nếu tín hiệu có tại MPG nhưng mất trên đường truyền, kiểm tra dây và connector.
Nếu tín hiệu đã đến bộ điều khiển nhưng không được xử lý, kiểm tra PLC/CNC hoặc module I/O.
Cuối cùng, nếu bộ điều khiển hoạt động đúng nhưng giao diện không phản hồi, mới chuyển sang HMI và chương trình giao diện.
Cách tiếp cận này giúp tránh tình trạng thay HMI nhưng lỗi vẫn còn nguyên.
Test thực tế sau khi hoàn thành sửa chữa
Một HMI hoặc hệ thống MPG chỉ nên được bàn giao sau khi đã kiểm tra đầy đủ các chức năng liên quan.
Trước tiên chọn từng trục và thử MPG ở các mức bước khác nhau. Tiếp tục xoay theo hai chiều để kiểm tra phản hồi.
Quan sát đồng thời ba yếu tố:
-
Phản hồi trên HMI.
-
Thay đổi tọa độ trên CNC.
-
Chuyển động thực tế của trục.
Nếu cả ba trạng thái đồng bộ, chức năng MPG cơ bản đã được xác nhận.
Ngoài ra cần thử lại sau khi khởi động lại máy để đảm bảo chương trình và thiết lập không bị mất.
Đối với lỗi chập chờn, thời gian test nên đủ để phát hiện tình trạng mất tín hiệu khi máy rung hoặc khi các thiết bị khác trong tủ điện hoạt động.
Sau cùng, kiểm tra lại các connector, dây dẫn và vị trí đã thao tác trong quá trình sửa chữa trước khi đưa thiết bị vào vận hành.
Trần Gia Automation sửa HMI máy tiện CNC liên quan đến tín hiệu MPG
Đối với các trường hợp sửa HMI máy tiện CNC không nhận tín hiệu MPG, Trần Gia Automation có thể kiểm tra theo hướng kết hợp giữa HMI và hệ thống điều khiển liên quan.
Thay vì chỉ dựa vào hiện tượng bên ngoài, quá trình xử lý cần xác định tín hiệu đang mất tại điểm nào. Từ MPG, dây tín hiệu, module I/O, PLC/CNC đến HMI đều cần được xem xét khi triệu chứng chưa rõ nguyên nhân.
Việc xác định đúng vị trí lỗi giúp hạn chế thay linh kiện theo phỏng đoán, đồng thời giữ lại những bộ phận vẫn còn hoạt động tốt.
Những câu hỏi thường gặp
MPG không chạy nhưng HMI vẫn sáng có phải lỗi màn hình không?
Chưa thể kết luận. HMI sáng chỉ cho biết thiết bị đang có nguồn và hiển thị. Cần xác định tín hiệu MPG có được hệ thống điều khiển nhận hay không.
Vì sao thay MPG mới nhưng máy vẫn không điều khiển được?
Có thể nguyên nhân nằm ở dây dẫn, module I/O, PLC/CNC, cấu hình hoặc điều kiện interlock. Việc thay MPG không xử lý được lỗi nếu tín hiệu bị mất ở tầng khác.
Nếu HMI bị lỗi giao tiếp thì MPG có hoạt động không?
Tùy cấu hình máy. Một số hệ thống vẫn có thể xử lý MPG độc lập với giao diện, trong khi hệ thống khác cần HMI tham gia vào việc chọn trục hoặc chế độ điều khiển.
Có cần thay HMI mới khi HMI không nhận MPG?
Không nhất thiết. Nếu phần cứng HMI còn khả năng sửa chữa và nguyên nhân được xác định ở giao tiếp hoặc chương trình, có thể xử lý theo đúng phần lỗi thay vì thay toàn bộ thiết bị.
Sửa HMI máy tiện CNC không nhận tín hiệu MPG không nên được hiểu đơn giản là thay hoặc sửa màn hình. Đây là lỗi liên quan đến cả chuỗi tín hiệu và điều khiển, từ tay quay MPG, nguồn cấp, dây dẫn, module I/O đến PLC/CNC và giao diện HMI.
Việc kiểm tra theo từng tầng giúp xác định chính xác tín hiệu bị mất ở đâu, từ đó lựa chọn phương án sửa chữa phù hợp và hạn chế phát sinh chi phí không cần thiết. Với kinh nghiệm xử lý thiết bị tự động hóa công nghiệp, Trần Gia Automation có thể hỗ trợ kiểm tra HMI và các vấn đề liên quan đến giao tiếp điều khiển trên máy tiện CNC.

Một số hình ảnh sửa chữa thiết bị tại trung tâm Trần Gia